 集团网站
 富嘉达
 请求报价
 2026-09-30
抛光作为精密五金表面精加工的关键工序,抛光轮带来的蜡质载体、金刚石 / 氧化铝磨料混合物,会在挤压作用下嵌入工件微观缝隙。常规清洗手段仅能处理工件表面浮污,潜藏在螺纹牙距、微孔内壁、异形曲面凹槽内的复合残渣很难去除,等到电镀、喷涂、阳极氧化环节集中爆发品质缺陷,给制造企业带来大量返工、报废损失。
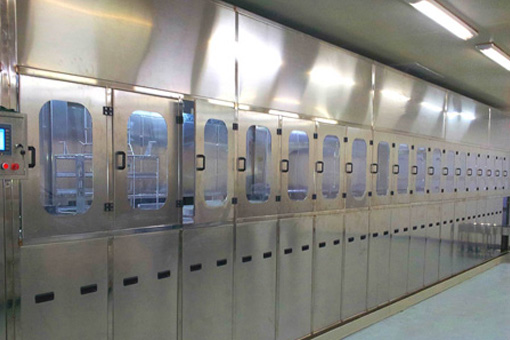
很多五金制造企业尝试更换强力除蜡水、延长浸泡时长、增加高压喷淋压力,依然无法稳定控制洁净度。究其本质,复合抛光残渣属于固 - 液混合型污染物,单纯依靠化学药剂溶解,无法剥离卡在微观缝隙里的硬质磨料颗粒。深圳富嘉达超声波技术集团,依托多年工业超声波清洗工艺研发经验,针对不同材质精密五金开发定制化超声除蜡成套产线,通过声场参数匹配、槽液循环净化、多工序联动漂洗,一次性完成缝隙蜡垢与磨料微粒清除,为后道表面处理提供稳定洁净基材。
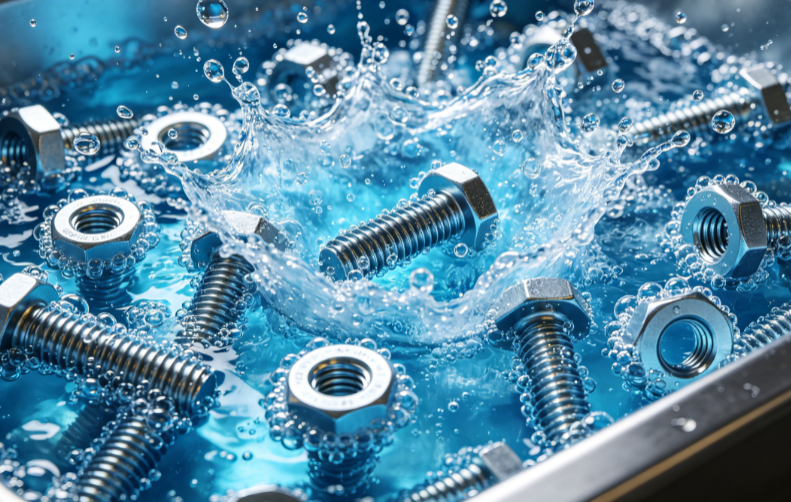
我们摒弃 “单纯依靠大功率超声冲击除污” 的传统思路,针对抛光复合残渣的特性,采用可控空化声场 + 温控活化药剂 + 在线过滤净化组合工艺,兼顾除蜡能力与基材防护。 在超声波清洗槽内,通过调控空化能级产生定向微射流,穿透进入工件所有隐蔽缝隙;配合恒温环境活化专用水基除蜡药剂,分解有机蜡基体;同时槽体自带持续过滤系统,把剥离出来的磨料、蜡渣实时分离,防止污染物再次附着工件表面。整套工艺兼顾缝隙深层去污,同时保护不锈钢、铜、铝、锌合金等各类五金基材。
✅ 声场参数定制模块
根据工件结构、蜡垢厚度调整超声频率和声场分布。针对细微螺纹微孔选用高频超声,重蜡厚垢场景搭配中低频超声,避免强空化损伤薄壁五金件,保证缝隙内部清洗均匀。
✅ 恒温药剂活化单元
搭载独立温控模块,稳定维持槽液温度,辅助蜡质软化分解,避免温度波动带来药剂失效、工件氧化变色;可按照工件材质,匹配中性、弱碱环保除蜡配方,减少废水处理压力,适配绿色制造环评要求。
✅ 固渣闭环过滤分离单元
配置多级过滤组件,持续捕获清洗脱落的磨料颗粒、悬浮蜡渣,持续保持清洗槽洁净,解决批量生产过程中工件二次返污难题,保障连续量产的洁净度一致性。
✅ 多级漂洗 + 热风干燥一体化工序
设置多级纯水漂洗工位,冲净工件表面残留药剂;配套均匀热风干燥工位,快速烘干工件,消除水渍白斑,避免五金件清洗后氧化,直接流转电镀、喷涂工序。
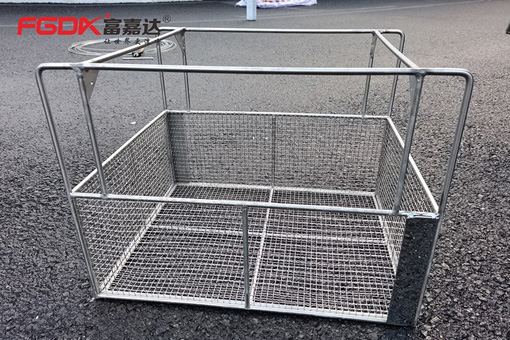
工件装夹上料 → 预浸软化预处理 → 分级超声波除蜡清洗 → 在线槽液过滤净化 → 多级纯水漂洗置换 → 恒温热风干燥 → 洁净度抽检 → 转入表面处理工序
深圳富嘉达超声波技术集团可接收客户来样清洗测试,根据工件尺寸、结构、材质、抛光残渣类型,定制全自动超声波除蜡清洗成套产线,同步配套完整工艺参数调试、现场安装、人员培训服务,一站式解决精密五金抛光件深层除蜡难题。 可广泛应用汽车精密五金、卫浴五金、门锁配件、精密机械零部件等抛光后清洗场景。